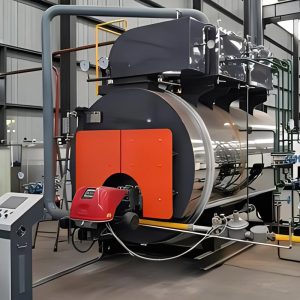
O controle da pressão do vapor em uma caldeira é um conjunto de pontos de ajuste, não um único mostrador. A faixa moduladora fica na parte inferior, o corte de operação acima dela, o limite máximo de rearme manual acima deste e a válvula de alívio de segurança no topo, ajustada na pressão máxima de trabalho admissível (PMTA) ou abaixo dela. Todos os valores abaixo da válvula de alívio são derivados de baixo para cima. Instalações que operam de baixo para cima, partindo da pressão desejada para o coletor, acabam causando ciclos curtos no queimador ou sobrecarregando um dispositivo de segurança para realizar a função de um dispositivo de controle.
Este artigo aborda apenas o circuito de pressão: como a pressão é detectada, como essa leitura se transforma em um comando de ignição e onde cada dispositivo de corte se encaixa em relação aos outros. O controle do nível de água, a purga de TDS e o sequenciamento do gerenciamento do queimador seguem uma lógica separada. Cada faixa abaixo é um ponto de partida para verificar a Pressão Máxima de Trabalho Admissível (PMTA) indicada na placa de identificação, a pressão de ajuste da válvula de alívio e quaisquer outros requisitos da autoridade competente.
Como funciona o controle da pressão do vapor em uma caldeira a fogo direto
O circuito de pressão tem uma única função: transformar uma leitura de pressão em um comando de combustível. Um sensor, seja um pressostato mecânico ou um transmissor conectado a um controlador, mede a pressão na caldeira e a compara com um valor de referência. Acima desse valor, o circuito reduz a taxa de combustão ou corta o combustível; abaixo dele, o circuito solicita mais calor.
Como a pressão e a temperatura do vapor saturado variam em conjunto, definir a pressão da caldeira também define a temperatura do processo. Um secador, esterilizador ou vaso encamisado que necessita de uma temperatura específica do vapor na caldeira está, na verdade, especificando uma pressão. É por isso que o ponto de ajuste operacional é uma decisão de processo antes de ser uma decisão mecânica.
A localização do sensor altera o que o controlador lê. Um controlador conectado diretamente à tubulação do casco da caldeira lê a pressão do casco; um conectado a um coletor a jusante de um trecho longo lê essa pressão menos a queda de pressão na tubulação em vazão máxima. Em uma caldeira que alimenta uma longa tubulação de distribuição, a diferença se manifesta como um queimador que continua a funcionar mesmo depois que o casco já atingiu o ponto de ajuste. Compare a leitura do controlador com a de um manômetro calibrado na mesma tomada de pressão e faça a comparação sob carga, não em marcha lenta.
A válvula de alívio de segurança não faz parte do circuito de controle, e tratá-la como um limite superior de operação é o erro mais caro nesse processo. As válvulas de alívio são dispositivos mecânicos de último recurso, dimensionados para a capacidade de alívio exigida pela caldeira, e cada acionamento acarreta o risco de danos à sede e vazamentos subsequentes na válvula. Uma caldeira que aciona sua válvula de alívio durante variações normais de carga tem um problema de controle, não um problema na válvula.
Os quatro dispositivos de pressão em uma caldeira de combustão automática
Quatro dispositivos dividem o trabalho, e a prática nos EUA considera dois deles como indispensáveis. Caldeiras industriais a vapor com combustão automática exigem um controle de pressão de operação que interrompa o fornecimento de combustível a uma pressão máxima de operação predefinida. Elas também exigem um controle de limite de alta pressão de vapor independente, com reinicialização manual, que impede que a pressão exceda a Pressão Máxima de Trabalho Admissível (PMTA). A norma ASME CSD-1 estabelece os requisitos de controles e dispositivos de segurança para caldeiras com combustão automática com consumo de combustível inferior a 12,500,000 Btu/h; instalações maiores e com múltiplos queimadores geralmente se enquadram na norma NFPA 85.
| dispositivo | O que ele sente | O que ele faz | Reiniciar | Posição na pilha |
|---|---|---|---|---|
| Controle de pressão operacional | Pressão da caldeira em relação ao corte de operação | Interrompe o fornecimento de combustível na pressão máxima de operação e reinicia no ponto de partida. | Automático, através do seu diferencial | Abaixo do limite máximo |
| Controle de pressão limite superior | A mesma pressão, com um limiar mais alto. | Interrompe o fornecimento de combustível para manter a pressão abaixo da pressão máxima de trabalho admissível (MAWP). | Reinicialização manual necessária | Entre o dispositivo de corte operacional e a válvula de alívio |
| Controle de modulação (taxa de disparo) | Pressão dentro de uma faixa proporcional | Controla o queimador, alternando entre chama baixa e alta. | Contínuo, sem interrupções | Faixa mais baixa, abaixo do limite de operação. |
| posição de fogo baixo | Pressão durante uma partida a frio | Mantém o queimador em fogo baixo até que a pressão aumente. | Libera automaticamente ao atingir seu limite. | Ativo somente abaixo do seu próprio ponto de ajuste. |
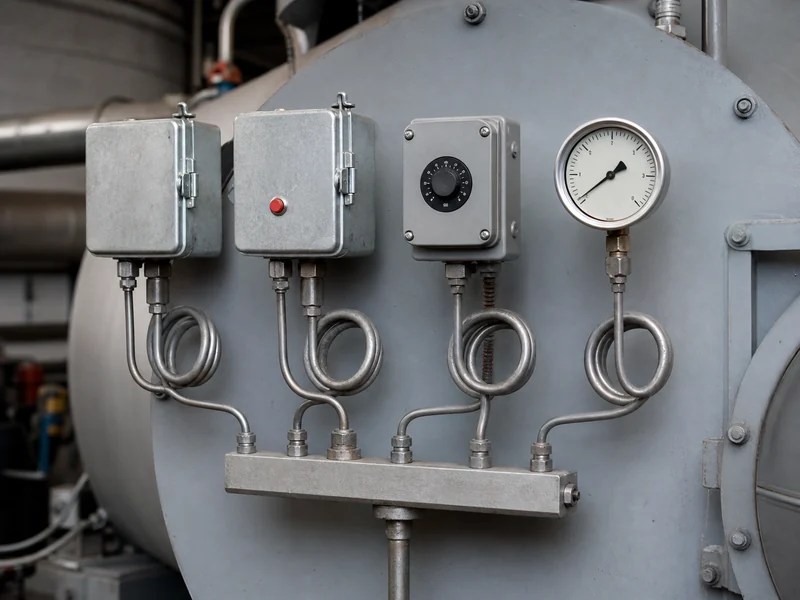
O limite máximo exige reinicialização manual por não se auto-limpar. Um limite máximo com reinicialização automática permitiria que a caldeira operasse em um limite de segurança sem que ninguém percebesse que o controle operacional havia sofrido desvios ou falhado, que é exatamente a condição que o limite existe para detectar. Registre cada acionamento do limite máximo e investigue-o antes de pressionar o botão de reinicialização.
Manter uma chama baixa é crucial em caldeiras que iniciam a operação a frio sob carga exigente. A queima intensa em água fria gera um gradiente térmico acentuado nos tubos e na placa tubular, e esse estresse térmico se manifesta anos depois como vazamentos nas extremidades dos tubos. Manter uma chama baixa até que a pressão se estabilize implica em alguns minutos de aquecimento e elimina esse gradiente.
Posicione a coluna de pressão abaixo da válvula de alívio.
Calcule a pressão de ajuste de cima para baixo, começando na pressão de ajuste da válvula de alívio. Fixe a válvula de alívio em ou abaixo da Pressão Máxima de Trabalho Admissível (PMTA). Posicione o limite superior abaixo desse valor com margem suficiente para que uma ultrapassagem normal nunca acione a válvula, e o ponto de corte operacional abaixo do limite superior com margem suficiente para que os ciclos normais nunca atinjam o limite. A faixa de modulação fica abaixo do ponto de corte, de modo que o queimador já esteja em baixa potência quando o ponto de corte se aproximar. Os pontos de ajuste de exemplo publicados variam bastante entre as fontes, portanto, considere a ordem como regra geral e derive os valores específicos da sua própria placa de identificação.
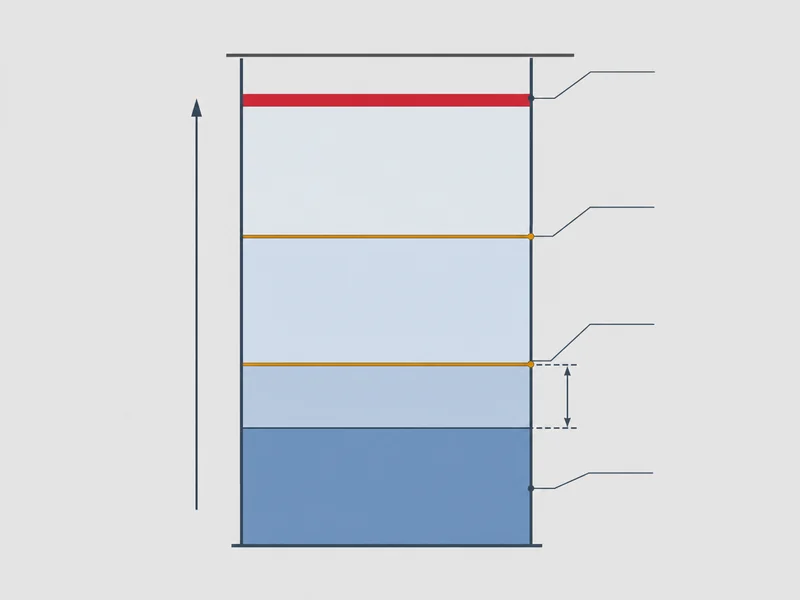
O diferencial operacional determina a frequência de partida do queimador. Ele não altera a quantidade de vapor gerada na planta. Se configurado muito estreito, a caldeira opera em ciclos curtos, incorrendo em perdas de pré e pós-purga a cada partida e desgastando o queimador e seus contatores. Se configurado muito amplo, a pressão no coletor cai abaixo do nível necessário para o processo antes que o queimador volte a funcionar. Dimensione o diferencial com base no comportamento observado: registre a pressão ao longo de um turno completo, conte as partidas do queimador por hora e verifique a pressão mínima tolerada pelo processo.
Em um queimador modulante, a banda proporcional deve reduzir a chama do queimador para o nível mínimo antes que o dispositivo de segurança se abra. Quando a banda está ajustada muito alta, o queimador ainda está próximo da chama máxima no instante em que o dispositivo de segurança a reduz, e o calor residual da fornalha empurra a pressão para além do dispositivo de segurança, em direção ao limite máximo. Disparos repetidos por limite máximo em uma caldeira modulante geralmente são causados por essa configuração específica. O próprio controle costuma estar funcionando corretamente.
Quando um transmissor e um CLP (Controlador Lógico Programável) controlam o circuito em vez de uma chave mecânica, a faixa de medição do transmissor é tão importante quanto o ponto de ajuste. Uma faixa que posicione a pressão normal de operação próxima ao ponto médio proporciona ao controlador uma resolução útil em ambas as direções; uma faixa escolhida muito acima da pressão de trabalho desperdiça a maior parte do sinal e torna o circuito lento. Confirme a leitura com um manômetro de referência durante o comissionamento.
Como escolher a pressão operacional que seu processo realmente precisa
A pressão operacional correta é a mais baixa que o processo e o sistema de distribuição toleram, mas a própria caldeira estabelece um segundo limite mínimo que deve ser verificado antes que o ponto de ajuste seja reduzido. O relatório do Departamento de Energia dos EUA sobre redução da pressão do vapor atribui a economia à redução das perdas por combustão, menores perdas por purga, menor perda por radiação e menor quantidade de vapor instantâneo liberado dos receptores de condensado, tudo isso com um custo de capital mínimo. Para uma planta cujo processo requer apenas pressão moderada, isso torna a redução da pressão uma medida de eficiência de baixo custo de capital que vale a pena avaliar, desde que os requisitos do processo, a separação do vapor e os limites da própria caldeira sejam verificados previamente.
A redução da pressão não é gratuita na própria caldeira. O mesmo estudo do Departamento de Energia dos EUA (DOE) lista o aumento do arraste de vapor, problemas de circulação de água em caldeiras aquatubulares, velocidades de vapor mais altas nas tubulações, perda de potência em turbinas a vapor e problemas com válvulas redutoras de pressão. O mecanismo de arraste é físico: em pressões mais baixas, a mesma massa de vapor ocupa um volume maior, as bolhas são maiores e o vapor deixa a superfície da água mais rapidamente, arrastando consigo mais gotículas de água. Os fabricantes de caldeiras geralmente reduzem a potência nominal de uma unidade que operará abaixo da pressão de projeto, portanto, encaminhe essa questão ao fabricante por escrito antes de presumir uma resposta.
A pressão de operação da caldeira e a pressão no ponto de uso são decisões distintas. Muitas usinas mantêm a pressão da caldeira elevada propositalmente para que a tubulação de distribuição permaneça pequena e estável, reduzindo a pressão em cada ponto de uso com válvulas redutoras de pressão. Quando a usina ainda está selecionando o equipamento, essa compensação se refere à decisão entre uma caldeira a vapor de baixa ou alta pressão , e não às configurações de controle de uma unidade já instalada.
A presença de vapor residual após um corte de pressão se torna evidente para quem está atento. O vapor fica úmido, o nível do tambor começa a oscilar onde antes permanecia estável, os coletores começam a vibrar e o revestimento da válvula de controle se desgasta mais rapidamente do que o previsto no intervalo de manutenção. Qualquer um desses sintomas após uma alteração no ponto de ajuste é motivo para aumentar a pressão novamente e investigar a separação e a composição química da água antes de culpar o queimador.
Ajuste do controle da cadência de tiro à sua variação de carga
O controle da taxa de queima deve acompanhar a rapidez com que a carga varia, e não apenas o tamanho da caldeira. O controle liga/desliga alterna o queimador entre a chama máxima e o desligamento, o que funciona bem com cargas estáveis, mas resulta em uma perda de purga a cada partida. O controle de alta/baixa adiciona um estágio intermediário e absorve variações moderadas. A modulação total aciona o queimador continuamente em toda a sua faixa de regulagem e mantém a pressão o mais próximo possível do ponto de ajuste, que é o que um processo com demanda rápida e imprevisível exige.
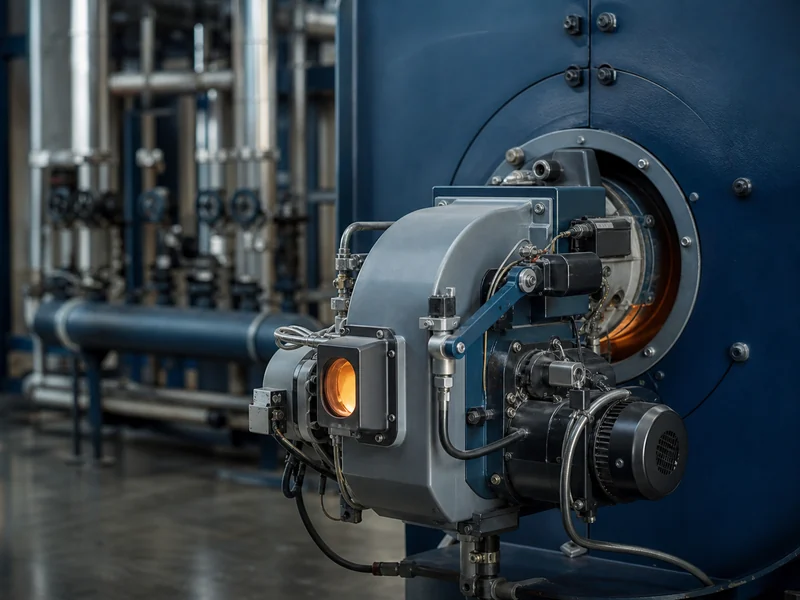
A variável decisiva é a rapidez com que a carga consegue reduzir a pressão em relação ao espaço de vapor e ao conteúdo de água da caldeira. Uma caldeira flamotubular com grande volume de água suporta picos de demanda curtos com energia armazenada, de modo que um queimador liga/desliga pode manter a pressão de forma aceitável. Um projeto com baixo conteúdo de água praticamente não possui essa reserva: a pressão acompanha a demanda em questão de segundos, e a modulação deixa de ser opcional.
Quando o circuito de pressão é um circuito PID dentro de um sistema de controle de caldeira mais amplo , o ajuste torna-se a limitação prática. Um ganho muito alto faz com que a taxa de combustão oscile, acompanhando cada pequena oscilação de pressão. Um ganho muito baixo faz com que a pressão caia a cada variação de carga, porque o queimador responde muito tarde. Ajuste o sistema considerando uma variação real de carga e observe se a pressão se estabiliza em uma ou duas oscilações.
Diagnóstico de pressão de vapor instável
Verifique o circuito de detecção antes de ajustar um ponto de ajuste, pois um controle que está sendo manipulado incorretamente não pode ser ajustado. A ordem que economiza tempo é a seguinte: confirme a leitura com um medidor calibrado, confirme se a linha de detecção e o sifão estão desobstruídos, confirme se os pontos de ajuste e o diferencial estão de acordo com os desenhos e somente então ajuste o circuito.
- Ciclos curtos do queimador sob carga constante: o diferencial de operação é muito estreito ou a faixa de modulação está muito próxima do ponto de corte. Faça a contagem de ciclos por hora antes de alterar qualquer configuração para que a correção possa ser medida.
- A cadência de disparo oscila e a pressão fica instável: o ganho do controlador está muito agressivo ou a linha de detecção está obstruída, causando atraso. Limpe o caminho da detecção antes de reajustar o ganho.
- Disparos repetidos do limite superior: o controle operacional apresentou deriva, falhou ou está operando muito próximo do limite. Considere como falha do controle operacional até que se prove o contrário e nunca corrija aumentando o limite superior.
- A leitura do controle diverge da leitura do manômetro: o sifão está obstruído, a linha de detecção está encharcada ou o interruptor se deslocou. Um sifão bloqueado pode reter pressão e manter o controle em um estado incorreto indefinidamente.
- O queimador não acenderá enquanto a pressão estiver baixa: o botão de reinicialização manual do limite máximo não foi acionado ou um interruptor de limite falhou na posição aberta. Verifique a reinicialização antes de presumir uma falha no queimador.
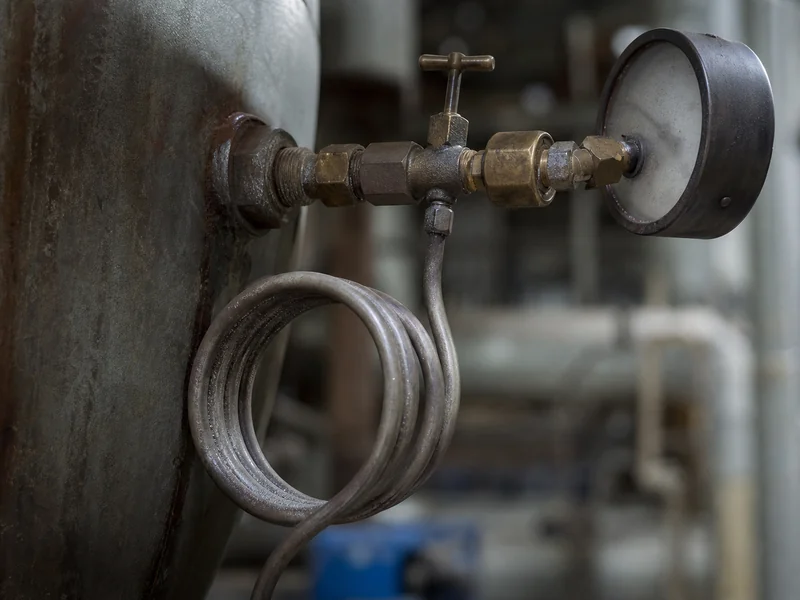
A manutenção do circuito de pressão é a parte que a maioria das usinas negligencia. Realize a purga ou limpeza das linhas de detecção e sifões em um ciclo de rotina e verifique a calibração do interruptor ou transmissor em relação a um manômetro rastreável, pois a deriva permanece silenciosa até que um limite seja acionado. Incorporar essas verificações à inspeção periódica das caldeiras a vapor é mais confiável do que tratá-las como uma tarefa separada e sem responsabilidade.
Como fixar as configurações de controle de pressão
A maioria dos problemas de pressão em caldeiras que, de outra forma, estariam em bom estado, são causados por duas configurações: o diferencial de operação e o limite superior da faixa de modulação. Ambas são geralmente definidas apenas uma vez durante o comissionamento, por alguém que utilize os mesmos valores da caldeira anterior, e nenhuma delas é revisada quando a carga do processo muda. Uma breve verificação resolve ambos os problemas. Anote a pressão de ajuste da válvula de alívio, o limite superior, os valores de corte e religamento de operação e a faixa de modulação. Confirme se cada um deles está estritamente abaixo do valor anterior. Em seguida, confirme se o limite superior bloqueia o queimador até que alguém pressione o botão de reinicialização.
Em uma unidade nova, obtenha a MAWP (Pressão Máxima de Trabalho Admissível) e a pressão de ajuste da válvula de alívio antes que alguém gire um botão de ajuste. Esses dois valores devem constar na documentação do pacote da caldeira, pois todos os outros ajustes na coluna de pressão são derivados deles, e uma coluna de pressão baseada nos valores da placa de identificação é a que resiste à primeira manhã fria de inverno, quando toda a usina solicita vapor simultaneamente.
Leitura
- ASME CSD-1, Controles e Dispositivos de Segurança para Caldeiras de Combustão Automática — Norma ASME / consenso. Define os requisitos de controles e dispositivos de segurança mencionados ao longo deste artigo para caldeiras de combustão automática com capacidade de entrada de combustível inferior a 12,500,000 Btu/h. Não abrange unidades maiores com múltiplos queimadores.
- NFPA 85, Código de Riscos para Caldeiras e Sistemas de Combustão — NFPA / Código de segurança contra incêndio e combustão. Aplica-se a instalações de caldeiras maiores e com múltiplos queimadores que não se enquadram no escopo do CSD-1; consulte-o antes de projetar esquemas de controle e intertravamento para essas unidades.
- Redução da pressão do vapor: oportunidades e desafios — Laboratório Nacional de Oak Ridge para o Departamento de Energia dos EUA. Apoia a ideia de economia de combustível ao reduzir a pressão de operação da caldeira e lista os riscos compensatórios, incluindo arraste de vapor, problemas de circulação nos tubos de água e velocidades de vapor mais altas. Aborda decisões de pressão em nível de sistema, não pontos de ajuste de controle individuais.
Perguntas frequentes
Como controlar a pressão do vapor em uma caldeira?
Qual a diferença entre o controle operacional e o limite máximo?
Qual a pressão ideal de funcionamento de uma caldeira a vapor industrial?
Por que uma caldeira a vapor apresenta ciclos curtos sob pressão?
Uma caldeira a vapor pode funcionar abaixo da pressão para a qual foi projetada?
Obtenha a sua solução personalizada para caldeiras.
Nossos engenheiros analisam suas necessidades e entregam um sistema de caldeira personalizado — desde o dimensionamento da capacidade até a otimização do combustível.